วันอังคารที่ 14 กุมภาพันธ์ พ.ศ. 2560

การสึกของเม็ดมีด และการแก้ไข

การสึกหรอที่คมตัด

​​การที่จะเข้าใจได้ถึงข้อดีและข้อจำกัดของวัสดุแต่ละชนิด สิ่งสำคัญคือจะต้องมีความรู้ในระดับหนึ่งเกี่ยวกับลักษณะการสึกหรอรูปแบบต่างๆ ของเครื่องมือตัด

การสึกหรอด้านหน้า
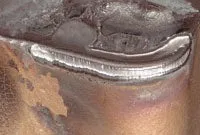
​การเสียดสี

​การสึกหรอที่พบได้บ่อยที่สุดของเครื่องมือตัดและเป็นการสึกหรอที่ต้องการให้เกิดขึ้น เนื่องจากเป็นการสึกหรอที่สามารถคำนวณอายุการใช้งานของเครื่องมือล่วงหน้าได้อย่างแม่นยำ การสึกหรอด้านหน้าเกิดจากการเสียดสี ซึ่งมีสาเหตุมาจากองค์ประกอบที่มีความแข็งของวัสดุชิ้นงาน

การสึกหรอเป็นหลุมด้านบน
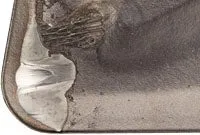
​ปฏิกิริยาทางเคมี

​การสึกหรอเป็นหลุมด้านบนของเครื่องมือตัดจะจำกัดอยู่เฉพาะที่ผิวคายของเม็ดมีด โดยมีสาเหตุมาจากปฏิกิริยาทางเคมีระหว่างวัสดุชิ้นงานกับเครื่องมือตัด ซึ่งถูกเร่งปฏิกิริยาโดยความเร็วตัด การสึกหรอเป็นหลุมด้านบนอย่างรุนแรงจะทำให้คมตัดแข็งแรงน้อยลงและอาจส่งผลให้เกิดการแตกบิ่นได้

การพอกติดของเศษวัสดุที่คมตัด (Built-Up Edge หรือ BUE)
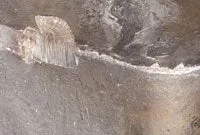
​การเชื่อมติด

การสึกหรอในลักษณะนี้ของเครื่องมือตัดมีสาเหตุมาจากการที่เศษเชื่อมติดเข้ากับเม็ดมีดเนื่องจากแรงกด ซึ่งมักจะพบได้บ่อยกับการตัดเฉือนวัสดุที่มีความเหนียว เช่น เหล็กกล้าคาร์บอนต่ำ เหล็กสเตนเลส และอะลูมิเนียม การใช้ความเร็วตัดต่ำจะยิ่งเร่งให้เกิดการพอกติดของเศษวัสดุเร็วขึ้น

การสึกหรอแบบรอยบาก
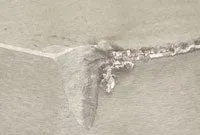
​การเชื่อมติด

​การสึกหรอของเม็ดมีดที่มีลักษณะเฉพาะตัวคือ ความเสียหายเฉพาะจุดที่ผิวคายทั้งสองด้านและที่ด้านหน้าของเม็ดมีดที่ระดับเดียวกับระยะกินลึกที่ใช้ การสึกหรอประเภทนี้เกิดจากการเชื่อมต่อ (เศษเชื่อมติดเนื่องจากแรงกด) และการเสียรูปเนื่องจากการแข็งตัวที่ผิว การสึกหรอแบบรอยบากสามารถพบได้บ่อยในการตัดเฉือนเหล็กสเตนเลสและวัสดุ HRSA

เกิดการเสียรูปถาวร
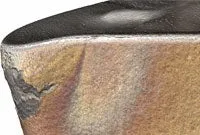
ความร้อน

​การเสียรูปถาวรเกิดขึ้นเมื่อวัสดุทำเครื่องมือตัดอ่อนตัวลง ซึ่งเป็นผลมาจากการที่อุณหภูมิการตัดสูงเกินไปสำหรับเกรดนั้นๆ โดยทั่วไปแล้ว เกรดที่มีความแข็งมากกว่าและมีการเคลือบผิวหนากว่าจะมีความต้านทานการเสียรูปถาวรดีกว่า

การแตกร้าวเนื่องจากความร้อน
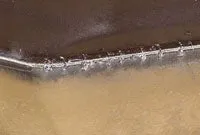
​ความร้อน

​เมื่ออุณหภูมิที่คมตัดเปลี่ยนจากร้อนเป็นเย็นอย่างรวดเร็ว อาจทำให้เกิดรอยแตกร้าวหลายจุด ซึ่งจะมีลักษณะตั้งฉากกับคมตัด การแตกร้าวเนื่องจากความร้อนมีสาเหตุเกี่ยวข้องกับการตัดกระแทก ซึ่งมักจะพบในงานกัด และจะยิ่งเกิดความเสียหายมากขึ้นในกรณีที่มีการใช้น้ำหล่อเย็น

การกะเทาะ/การหักของคมตัด
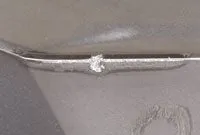
​การสึกหรอทางกล

​​การกะเทาะหรือการหักเป็นผลมาจากความเค้นดึงทางกลสูงเกินไป ความเค้นดังกล่าวอาจมีสาเหตุได้หลายอย่าง เช่น ปัญหาเศษตี ระยะกินลึกหรืออัตราป้อนงานสูงเกินไป วัสดุชิ้นงานมีทรายปน เศษวัสดุพอกติดที่คมตัด การสั่นสะท้าน หรือเม็ดมีดมีการสึกหรออื่นๆ มากเกินไป


ขอบคุณข้อมูล https://www.sandvik.coromant.com/th-th/knowledge/materials/pages/wear-on-cutting-edges.aspx 

วันจันทร์ที่ 6 กุมภาพันธ์ พ.ศ. 2560

เม็ดมีดกลึงจากเคนนาเม็ททอล

Tel: +66 (0) 2370 4900 / 081-8289116
E-mail: info@ptsc.co.th / marketing@ptsc.co.th 


KENNAMETAL CARBIDE TURNING INSERTS

  • KENNAMETAL ISO CARBIDE TURNING INSERTS

    Kennametal ISO Carbide Turning Inserts
    A complete range of indexable inserts for general turning operations. From roughing to finishing, has the correct solution.

  • KENNAMETAL CBN TURNING INSERTS

    Kennametal CBN Turning Inserts
    KBH20 is the ideal PCBN hard turning grade in continuous to lightly interrupted applications.

  • KENNAMETAL A2 CUT OFF INSERTS

    Kennametal A2 Cut Off Inserts
    Ideal system for parting operations on a wide variety of workpiece materials. Works well in smooth and interrupted cuts in both wet and dry operations.

  • KENNAMETAL A4 GROOVING INSERTS

    Kennametal A4 Grooving Inserts
    Choose A4 tooling for turning, facing, grooving, face grooving, and cut-off applications across a broad range of workpiece materials.

  • KENNAMETAL LT THREADING INSERTS

    Kennametal LT Threading Inserts
    The system of choice for fine-pitch threads, high-helix/multistart threads, and single-point threading in small-diameter bores.

  • KENNAMETAL TOP NOTCH GROOVING INSERT

    Kennametal Top Notch Grooving Inserts
    Top Notch provides consistent tool performance, accurate indexing, and superior clamping to provide excellent surface finishing and superior tool life.

วันจันทร์ที่ 30 มกราคม พ.ศ. 2560

วันอังคารที่ 17 มกราคม พ.ศ. 2560

Wattpilote by ME307

PTSC ขอขอบคุณน้องๆนักศึกษา จากคณะวิศวกรรมศาสตร์ มหาวิทยาลัยศรีนครินทรวิโรฒ ที่ได้คัดเลือกเครื่องมือตรวจสอบทูลหัก ทูลสึก จาก DigitalWay มาจัดทำวีดีโอ presentation ี้็่ึ่ในวิชา MEASUREMENT AND INSTRUMENTATION ภาคเรียนที่ 1 ปีการศึกษา 2559
รายชื่อสมาชิกในกลุ่ม
นาย สุทธิวรรณ พุ่มพวง 56109010557
นาย ธรีเดช ธนิกชาลิสา 57109010827
นางสาว วสุนันท์ อ่อนอ่วม 56109010544
นาย เกียรติศักดิ์ พรหมชาติ 57109010334
นาย ทนุธรรม สวนสม 5109011099
นางสาว พิชามญชุ์ บัวมาดี 56109010531
นางสาว ปาจรีย์ แก้วปรีดี 56109010528
ขอบคุณครับ
credit VDO : thanutham suansom
https://youtu.be/kWuOvOi_CyI


วันอังคารที่ 20 ธันวาคม พ.ศ. 2559

คุณสมบัติที่สำคัญของวัสดุมีดกลึงแต่ละเประเภท (Tool Material)

คุณสมบัติที่สำคัญของวัสดุมีดกลึง

มีดกลึง (Cutting Tool)

คือ เครื่องมือที่ใช้ในการขึ้นรูปชิ้นงานให้เป็นรูปร่างต่างๆ
e-02-1

คุณสมบัติที่สำคัญของวัสดุมีดกลึง (Tool Material)

– ความสามารถต้านทานการอ่อนตัวที่อุณหภูมิสูง ค่าสัมประสิทธิ์แรงเสียดทานต่ำ
– ทนทานต่อการขัดสี และมีความเหนียวแน่น เพียงพอที่จะต้านทานการแตกร้าวได้ ชุดเครื่องมืออาจทำขึ้นจากวัสดุมากกว่าหนึ่งชนิด เพื่อวัตถุประสงค์ที่ต่างกัน เช่น การกลึงขนาดชิ้นงานที่ต่างกัน จำต้องใช้เครื่องมือที่ต่างกัน

e-02-2

วัสดุหลักที่ใช้ในการทำมีดกลึง

1. เหล็กกล้าคาร์บอนสูง (High Carbon Steel) ใช้กันในช่วงที่ยังไม่มีการค้นพบเหล็กกล้าความเร็วสูง โดยวัสดุนี้จะมีปริมาณคาร์บอน 0.8% – 1.20% จึงสามารถทำการชุบแข็งได้ดีและด้วยกรรมวิธีทางความร้อนที่เหมาะสมอาจเพิ่มความแข็งของมันจนมีค่าใกล้เคียงกับเหล็กกล้าความเร็วสูงต่างๆ หรืออาจทำให้มีความเหนียวแน่นได้ตามต้องการ อย่างไรก็ตามเหล็กกล้านี้มีความสามารถในการชุบแข็งหรือความลึกในการชุบแข็งต่ำและจะสูญเสียความแข็งที่อุณหภูมิประมาณ 300 องศา ดังนั้นจึงถูกจำกัดใช้เฉพาะเครื่องมือตัดขนาดเล็กที่มีความเร็วไม่เกิน 0.15 m/s (ไม่เหมาะสมในการตัดด้วยความเร็วสูง หรือใช้ในงานหนัก) แต่จะใช้ในการปฏิบัติกับวัสดุอ่อน และใช้ควบคู่กับสารหล่อเย็น (Coolant)

e-02-3
2. เหล็กกล้าความเร็วสูง (High Speed Steel: HSS) หรือเหล็กรอบสูง จะมีส่วนประกอบของโลหะผสมพื้นฐาน เช่น คาร์บอน (Carbon) 7%, โครเมี่ยม (Chromium) 4%, ทังสเตน (Tungsten), วานาเดียม (Vanadium), โมลิบดีนัม (Molybdenum), โคบอลต์ (Cobalt) มีความสามารถในการชุบแข็งได้ดีเป็นพิเศษ และสามารถรักษาสภาพของคมตัดที่ดีไว้ได้จนถึงอุณหภูมิประมาณ 650 องศา ซึ่งสภาพนี้เป็นคุณสมบัติในด้านความต้านทานต่อการอ่อนตัวที่อุณหภูมิสูงหรือความแข็งขณะร้อนแดง (red hardness) อันเป็นคุณสมบัติที่ต้องการมากที่สุดในเครื่องมือตัดต่างๆ โดยเหล็กกล้าทำเครื่องมือตัดชนิดแรกที่มีคุณสมบัติดังกล่าถูกพัฒนาขึ้นโดย Frederick W. Taylor และ M. White ในปี ค.ศ. 1900 ซึ่งทำโดยการเติมทังสเตน (Tungsten) 18% และโครเมี่ยม 5.5% ลงเป็นธาตุผสมในเหล็กกล้า ส่วนผสมนี้สืบทอดมาจนถึงHighSpeed5ปัจจุบัน

เหล็กกล้าความเร็วสูงสามารถแบ่งออกได้เป็น 3 กลุ่ม ดังนี้

1. เหล็กกล้าความเร็วสูง 18-4-1 เหล็กกล้าชนิดนี้ประกอบด้วยทังสเตน 18% โครเมี่ยม 4% และวานาเดียม1% จัดได้ว่าเป็นเหล็กกล้าที่ใช้ทำเครื่องมือได้เอนกประสงค์ที่ดีที่สุดตัวหนึ่ง
2. เหล็กกล้าความเร็วสูงจากพลวง (Molybdenum High Speed Steel) เหล็กกล้าความเร็วสูงจำนวนมากจะใช้พลวงเป็นธาตุผสมหลัก เนื่องจากหนึ่งส่วนผสมของมันจะใช้แทนทังสเตนได้ถึงสองส่วนเหล็กกล้าความเร็วสูงจากพลวง 6-6-4-2 ประกอบด้วยทังสเตน6% พลวง6% โครเมี่ยม4% และวานาเดียม2% มีคุณสมบัติในด้านความเหนียวแน่นและความสามารถในการตัดที่ดีเยี่ยม
3. เหล็กกล้าความเร็วสูงพิเศษ เป็นเหล็กกกล้ารอบสูงที่มีการเติมโคบอลต์ลงไปในช่วง 2% – 5% เพื่อเพิ่มประสิทธิภาพในการตัดโดยเฉพาะอย่างยิ่งที่อุณหภูมิสูง ตัวอย่างในส่วนผสมหนึ่งในเหล็กกล้าชนิดนี้ ได้แก่ ส่วนธาตุผสมที่ประกอบด้วยทังสเตน 20% โครเมี่ยม 4% วานาเดียม 2% และโคบอลต์ 12% ซึ่งจะใช้เฉพาะการตัดขนาดหนักที่จะต้องต้านทานกับแรงดันและอุณหภูมิสูงเนื่องจากราคาของวัสดุนี้จัดว่าสูงมาก
e-02-4
3. Cast_Nonferrous_Alloys_cutting_toolโลหะผสมหล่อนอกกลุ่มเหล็ก (Cast Nonferrous Alloys) โลหะผสมนอกกลุ่มเหล็กจำนวนมากประกอบด้วยส่วนผสมหลัก โครเมี่ยม โคบอลต์ และทังสเตน กับธาตุผสม เช่นแทนทาลัม(Tantalum) พลวง หรือโบรอน (Boron) ซึ่งเป็นวัสดุที่เหมาะสมสำหรับทำเครื่องมือตัด เมื่อหล่อให้เข้ารูปแล้ววัสดุจะมีความแข็งขณะร้อนแดงสูง และสามารถรักษามุมตัดที่ดีไว้ได้จนถึงอุณหภูมิ 925 องศาเซลเซียส เปรียบเทียบกับเหล็กกล้าความเร็วสูงมันจะสามารถใช้ได้ที่อัตราเร็วตัดสูงกว่าถึง 2 เท่าที่อัตราการป้อนเดียวกัน แต่มีความเปราะมากกว่า ไม่ตอบสนองต่อกรรมวิธีทางความร้อนและทำการตัดปาดได้ด้วยการเจียรนัยเพียงวิธีเดียวเท่านั้น เครื่องมือตัดที่มีรูปร่างซับซ้อนสามารถขึ้นรูปได้โดยการหล่อในแม่แบบเซรามิคส์ หรือโลหะแล้วทำผิวสำเร็จโดยการเจียรนัย คุณสมบัติของชิ้นงานภายหลังการหล่อจะแปรไปตามระดับของการหล่อเย็นที่เนื้อวัสดุได้รับในระหว่างการหล่อ ซึ่งส่วนผสมของเนื้อวัสดุเหล่านี้จะอยู่ในช่วงของทังสเตน 12% – 25% โคลอบต์ 40% – 50% และโครเมี่ยม 15% – 35% ร่วมกับธาตุที่ทำให้เกิดการก่อตัวของคาร์ไบด์ เช่นคาร์บอนในช่วง 1% – 4% คุณสมบัติที่ได้คือ มีความต้านทานต่อการเกิดแอ่งและความต้านทานต่อการกระแทก ส่วนในด้านของประสิทธิภาพในการตัดนั้นจะอยู่ระหว่างเหล็กกล้าความเร็วสูง และเหล็กกล้าคาร์ไบด์

e-02-5
4. Carbide คาร์ไบด์ (Carbide หรือ Cemented Carbide / Sintered Carbide) มีดเล็บคาร์ไบด์ (Carbide Cutting Tool) ทำขึ้นจากผงโลหะของทังสเตนคาร์ไบด์ และโคบอลต์ ซึ่งถูกอัดให้มีรูปร่างตามต้องการแล้วนำเข้าสู่กระบวนการกึ่งยึดเหนี่ยวในเตาซึ่งมีบรรยากาศของไฮโดรเจนที่อุณหภูมิ 1550 องศา จากนั้นจึงทำผิวสำเร็จโดยการเจียรนัย เครื่องมือคาร์ไบด์นี้มีส่วนผสมของทังสเตนคาร์ไบด์ประมาณ 94 % และโคบอลต์ 6 % เหมาะสมกับการตัดปาดเหล็กหล่อและวัสดุอื่นๆจำนวนมากยกเว้นเหล็กกล้า เนื่องจากเศษตัดจะยึดติดหรือเชื่อมตัวเข้ากับผิวหน้าคาร์ไบด์และผังตัวลงในเครื่องมือตัดอย่างเร็ว อย่างไรก็ตามข้อบกพร่องนี้อาจแก้ไขได้โดยการเติมไททาเนียมและแทนทาลัมคาร์ไบด์ เข้าผสมพร้องกันกับเพิ่มปริมาณของโคบอลต์ ซึ่งในเครื่องมือตัดของคาร์ไบด์ที่เหมาะแก่การปฏิบัติสำหรับเหล็กล้าจะประกอบไปด้วย ทังสเตนคาร์ไบด์ 82% ไททาเนี่ยมคาร์ไบด์ 10% และโคบอลต์ 8% มีค่าสัมประสิทธิ์ต่ำเหมาะสมกับการปฏิบัติการทั่วไป
คาร์ไบด์ มีคุณสมบัติพิเศษที่สามารถคงทนต่ออุณหภูมิสูงกว่า 1200 องศา และเป็นวัสดุสังเคราะห์ที่แข็งที่สุดเท่าที่ผลิตขึ้นได้ และยังมีความแข็งแรงทางด้านแรงอัดสูง แต่มีข้อเสียในด้านที่มีความเปราะสูง มีความต้านทานต่อการกระทบกระแทกต่ำ และต้องการฐานรองรับอย่างมั่นคงแข็งแรงเพื่อป้องกันการแตกร้าว ทั้งยังทำการเจียรนัยได้อย่างลำบาก เฉพาะกับล้อขัดซิลิกอนคาร์ไบด์ หรือเพชรเท่านั้นโดยจะต้องรักษามุมห่าง (Clearance Angle) ไว้ให้ต่ำที่สุด เครื่องมือตัดคาร์ไบด์จะสามารถทำการตัดด้วยอัตราเร็ว 2 – 3 เท่า ของเครื่องมือตัดจากโลหะผสมหล่อแต่ในอัตราการป้อนที่น้อยกว่ามาก เครื่องมือคาร์ไบด์จึงมีประสิทธิ์ภาพการทำงานสูง โดยเครื่องจักรสำหรับเครื่องมือคาร์ไบด์จะต้องมีความมั่นคงแข็งแรง มีกำลังพอเพียงและมีช่วงของการป้อน และอัตราเร็วรอบที่เหมาะสม
ทังสเตนคาร์ไบด์ที่มีความละเอียดของเกรนสูง (Micrograin Carbide) มีความแข็งแรงสูง ใช้งานในที่ซึ่งไม่จำเป็นต้องใช้เครื่องมือตัดคาร์ไบด์ปกติ เนื่องจากอัตราเร็วดัดที่ใช้มีค่าต่ำจนเกินไป ซึ่งเครื่องมือตัดโดยทั่วไปไม่สามารถทานต่อการสึกหรอได้ รวมทั้งปฏิบัติการขึ้นรูปหรือการตัดขาดเครื่องมือคาร์ไบด์อาจเคลือบด้วยขั้นตัวประสาน (Bonded layer) ที่ขนาดความหนา 0.05-0.08 มม. ของไททาเนี่ยมคาร์ไบด์ อลูมินัมออกไซด์ (Aluminum Oxide) หรือไทนาเนี่ยมไนไตรด์ (Titanium Nitride) เพื่อลดความร้อนจากการวิ่งผ่านของเศษตัดบนเครื่องมือ อย่างไรก็ดีเครื่องมือตัดที่มีการเคลือบนี้ไม่เหมาะสมกับชิ้นงานที่มีสะเก็ดมากหรือมีทรายเจือปนอยู่
e-02-6
5. เพชร (Diamond) เพชรใช้เป็นเครื่องมือตัดคมเดี่ยวสำหรับการตัดขนาดเบาะที่อัตราเร็วสูง ซึ้งต้องมีการรองรับอย่างมั่นคงแข็งแรงเนื่องจากวัสดุเพชรมีความแข็งและเปราะสูงมากเป็นพิเศษ รูปแบบของการใช้งานคือ ใช้ในการตัดปาดวัสดุที่มีความแข็งจนยากต่อการปฏิบัติการด้วยเครื่องมืออื่น ๆ ทั้งยังต้องการความแม่นยำและผิวสำเร็จที่ดีเยี่ยมหรือใช้ในการตัด่ขนาดเบาที่ความเร็วสูงสำหรับวัสดุอ่อนกว่า เช่น การตัดปาดพลาสติก ยางแข็ง คาร์บอนอัดและอลูมินัมที่อัตราเร็วตัด 5-25 เมตรต่อวินาที รวมทั้งสามารถใช้ในการตบแต่งล้อหินเจียรนัย แม่แบบดึงลวดขนาดเล็ก การเจียรนัยและการขัดถูจำเพาะอย่าง มีความทนทานกว่าคาร์ไบด์ถึง 10 เท่า (400 ชิ้นงาน)

e-02-7
6. Ceramic_cutting_tool_2 เซรามิคส์ (Ceramic) เป็นส่วนผสมของผงอลูมินัมออกไซด์และสารตัวเดิมจำพวก ไททาเนียม (Titanium) แมกนีเซียม (Magnesium) หรือโครเมี่ยมออกไซด์ (Chromium Oxide) รวมตัวประสานที่นำผ่านเข้าขบวนการทำมีดเล็ก (Cutting Tool Insert) ตัวมีดเล็บที่ได้อาจยึดเข้ากับฐานมีดได้ทั้งโดยการใช้ตัวบีบจับ (Clamp) หรือการใช้อีพอกซีเรซิน (Epoxy Resin) โดยสมบัติของมีดเล็บคือมีความแข็งแรงในด้านการรับแรงอัดสูงเป็นอย่างยิ่งแต่ค่อนข้างเปราะ ดังนั้นมีดเล็บจึงต้องมีค่ามุมคายเป็นลบในช่วง 5-7 องศา เพื่อความแข็งแรงเช่นเดียวกับฐานการรองรับซึ่งต้องทำอย่างแน่นหนาเครื่องมือตัดซิลิกอนไนไตรด์ (Silicon Nitride) ซึ่งมีชื่อรหัสเป็น S-8 จะใช้ในการตัดปาดเหล็กหล่อวัสดุจากเซรามิกส์ชนิดนี้มีอายุการใช้งานถึง 1,500 ชิ้นงานเหล็กหล่อในขณะที่เครื่องมือทังสเตนคาร์ไบด์เคลือบผิวมีอายุงานเพียง 250 ชิ้นงาน


ชนิดของเม็ดมีดกลึงเซาะร่อง วัสดุ CBN

ชนิดของเม็ดมีดกลึงเซาะร่อง วัสดุ CBN 


New Kennametal CBN Portfolio for Grooving Applications
Kennametal has developed a standard CBN portfolio, in grades KB5625 and KB1630, for grooving applications using A4™ and Top Notch™ platform.


Top Notch Platform Features:
Our rigid clamping design prevents insert movement during high-feed rate applications. This benefit ensures excellent surface finish, improved productivity, and superior tool life, and promotes perfect concentricity. The rugged bridge clamp generates locking forces in three directions to provide superior resistance to side thrust and tangential forces.


A4 Platform Features:
One tool for turning, facing, grooving, face-grooving, and cut-off, in OD and ID applications —that means exceptionally fast cycle times, no turret indexes. Extra-long clamping area, ground 120° bottom prism seating surface, and an exclusive top guide rail combine to deliver unsurpassed grooving and side-turning stability! Precise insert positioning is ensured —for accurate cuts. Combine the ground 120 bottom prism seating surface and an exclusive top guide rail to deliver unsurpassed grooving
and side-turning stability.


KB5625
·       Perfect balance of toughness and wear resistance to handle continuous machining of hardened steels with the higher cutting widths found in grooving applications.
·       PVD coated and contains highly stable ceramic binders for low wear rates.
·       Proven solution in finishing of Ni-based super alloys, hardened steels and skilled cast iron.
·       Fine CBN grain size, distribution characteristics and the right volume composition give this grade its unusually high toughness for its class, and a high quality cutting edge for superior surface finish.
KB1630
·       Market leading toughness allows for aggressive feeds, cut widths and severe interrupted cutting.
·       Toughness allows for sharper edges to be used – great for machining strain-hardening high-temp alloys.
·       Perfect where ‘titanium-free’ tooling is required by the customer.
·       High CBN content gives superior abrasion resistance.
·       High quality edges with 1 – 2 μm grain size result in excellent surface finish.

Target Markets:
§  General Engineering
§  Transportation – Transmission Shafts, Crank Shafts
§  Aerospace – Jet Engine Components (inconel)


รูปแบบ Geometries เม็ดมีด Stellram

รูปแบบ Geometries เม็ดมีดกลึง Stellram


We offer a wide range of negative and positive geometries for turning inserts, for use in all workpiece materials. Negative geometry inserts include:
g-03-1

Negative geometries include:

1B (finishing)
2N (light to medium roughing)
3F (finishing to light roughing)
3J (medium to light roughing)
4E (semi-finishing to light roughing)
4T (general purpose roughing)
4R (medium to roughing)
5R (single-sided heavy roughing)

g-03-2

Positive geometries include:

-15 (medium to finishing)
-61 (finishing)
-62 (finishing)
-64 (medium to roughing)
-66 (medium to finishing)
-73 (medium to roughing)
-M (medium to finishing)
-T (medium to roughing)
-X (medium to roughing)

หัวกัด ไส Recycling ถนน

หัวกัด ไส รีไซคลิ่ง ถนน

บริษัท เพรสซิชั่น ทูลลิ่ง เซอร์วิส จำกัด ผู้นำเข้า ตัวแทนจำหน่าย หัวกัดถนน หัวขุดถนน รีไซคลิ่งถนน ดรัม ฟัน เหงือก รถรีไซคลิ่ง ยี่ห้อ เคนนาเม็ททอล สินค้าคุณภาพจากประเทศสหรัฐอเมริกา มีสต๊อกในเมืองไทย (Kennametal Road Recycling, Road Milling, Road Construction) โดย โทร 02-3704900, sales@ptsc.co.th


 Kennametal Model: Rz05, Rz07, Rz08, Rz19, Rz20, Rz16, Rz24, Rz25, RP01, RP11, RP15, RP16, RP30, RP18, RP24, RP25, RP27, RP28, RP21, RP22, Rpm18, c3kbf, RS12,RS19,RS14, RS16, RS18, c10amc, c10HD, c10, c10h, QC100, QC110b, QC110HD, QC110h, sr01, sr02, sr03, sr04, sm01, sm02, sm03, sm04, sm06, sm07, c87rl, c87hds, cm10am/LG, C87e, cm41, cm42, cmb4, cm61, cmb6, cm63, cmb6l, CH31sr, ar350t.

สามารถทดแทนหัวกัดยี่ห้อ Wirtgen Model:w1-10, w1-13, w1-15, w4e, w5e, w5eh, w6, w6-aoc, w6e, w6eh, w6h, w6s, w6sg, w7eh, w8eh, wm1/13, wm4/13, w6/22, w6sg/22, w7/22, w8/22, wr6-sg, wr8-ewr-15, wr-19, w1-13/22, w1-17/22.
NX part: 80102479cd11r01

มีสต๊อกพร้อมส่ง


มีดตัดและเซาะร่องเคนนาเม็ททอล

มีดตัดและเซาะร่องเคนนาเม็ททอล Top Notch™ Threading Cartridges

k-01-1
ด้ามมีดรุ่นใหม่ของ มีดตัดและเซาะร่องเคนนาเม็ททอล Kennametal Top Notch grooving insert
・ด้ามมีดรุ่นใหม่ของ Kennametal เป็นมีดทำงานแนวตั้งฉากกับตัวด้ามสำหรับงา­นตัด และเซาะร่อง ในเครื่องที่ต้องใช้ด้ามมีดจำนวนมาก การจับยึดเหมือนทั่วไป แต่ทำงานในแนวองศาทำให้ด้ามสามารถติดตั้งที่แกนของ Spindle เพิ่มทางเลือกในการใช้งาน และลดความยุ่งยากในการ SETUP
・ได้รับความนิยมอย่างต่อเนื่อง เป็นมีดที่มีมุมคายเศษโลหะแบบต่าง ๆ บวกกับระบบจับยึดที่แข็งแรง และการออกแบบมีดให้ใช้งานตัด, เซาะร่อง, เข้ามุม ได้อย่างดีเยี่ยม
・การออกแบบที่ยอดเยี่ยม ทำให้เม็ดมีดที่แม้ว่าจะมีมุมกัดเกิดการแต­กหักไปหนึ่งมุม แต่มุมที่เหลือก็ยังสามารถทำงานได้อย่างอิ­สระต่อกันช่วยให้ลดต้นทุนของเครื่องมือได้­มาก
・ด้ามมีดให้เลือก 3 ขนาด 16,20,24 มม. เหมาะกับเครื่องกลึงทั่วไป และเครื่องกลึง CNC
k-01-2


k-01-3

เม็ดมีดมิลลิ่ง Kennametal APPT

เม็ดมีดมิลลิ่ง Kennametal APPT1604PDERGD KCPK30


coating หลายชั้น TiN-TiCN-Al2O3-CVD-coated  เกรด KCPK30™ Beyond™  นี้เคลือบผิวมาเพื่อรองรับงานกัดหยาบ และกัดทั่วไป สำหรับวัสดุเหล็ก และ เหล็กหล่อ สามารถกัดแห้งได้ในชิ้นงานที่เป็นวัสดุ เหล็กอัลลอย แสตนเลส เหล็กหล่อสีเทา เหล็กหล่อผสมกราไฟต์ และเหล็กอัลลอยทนความร้อนสูง นอกจากนี้ยังกัดแบบมีน้ำหล่อเย็นได้อีกด้วย หากต้องการสอบถามเม็ดมีดกัดงานรูปทรงอื่นๆ หรือ มีดกัดขนาดอื่นๆเพิ่มเติม เรามีบริการช่วยเลือกเม็ดมีดให้เหมาะสมกับงาน และเพิ่มอายุการใช้งาน เพิ่มประสิทธิภาพการผลิตแก่ท่าน โดยไม่มีค่าใช้จ่าย ติดต่อเราวันนี้ 02-3704909-11, 0818289116 หรือ คลิก Contact Us 


credit photo : Ebay